Une équipe qui livre ses commandes peut donner l’impression que tout fonctionne bien. Pourtant, derrière les résultats, certaines opérations exigent beaucoup d’heures supplémentaires, reposent sur quelques personnes clés ou laissent peu de place à de nouveaux contrats. Pour un dirigeant manufacturier, reconnaître ces limites est souvent le premier pas vers un projet d’automatisation pertinent.
Le premier défi du rapport PIVOT 2026 du Conseil de l’innovation du Québec porte justement sur cette conviction. Parmi les entreprises québécoises qui n’ont pas innové au cours des douze derniers mois, 49 % disent ne pas en percevoir le besoin. Le manque de financement est invoqué comme frein principal par 10 % d’entre elles. [1]
Ces données couvrent plusieurs secteurs. Elles invitent néanmoins les manufacturiers à examiner une question concrète : quels problèmes de production ont fini par sembler normaux, alors qu’ils limitent la performance de l’usine?
Repérer les coûts devenus invisibles
Dans un atelier, les pertes les plus coûteuses ne sont pas toujours les plus spectaculaires. Quelques minutes de manutention entre deux opérations, un poste qui attend régulièrement ses pièces ou des reprises de soudure peuvent se répéter toute la semaine sans déclencher de réflexion structurée.
Le temps supplémentaire consacré à ces tâches devient une façon habituelle de respecter les délais. L’équipe compense, les commandes sortent et le problème reste peu visible dans les indicateurs de gestion. Cette capacité à se débrouiller a une valeur réelle. Elle peut aussi masquer un procédé qui gagnerait à être revu.
Pour rendre la situation observable, choisissez une famille de pièces et suivez son parcours pendant plusieurs jours représentatifs. Notez les temps de traitement, les attentes, les déplacements et les interventions nécessaires pour corriger les écarts. Interrogez les opérateurs sur ce qui ralentit leur travail. Leurs observations permettent souvent d’expliquer ce que les chronométrages ne montrent pas.
Reconnaître les signes qui justifient une analyse
Plusieurs situations méritent d’être examinées. Les commandes progressent, mais la capacité reste difficile à augmenter. Une tâche répétitive mobilise une personne expérimentée pendant une grande partie de son quart. La qualité varie avec la fatigue ou la disponibilité des ressources. Un équipement attend un chargement manuel alors qu’il pourrait produire davantage.
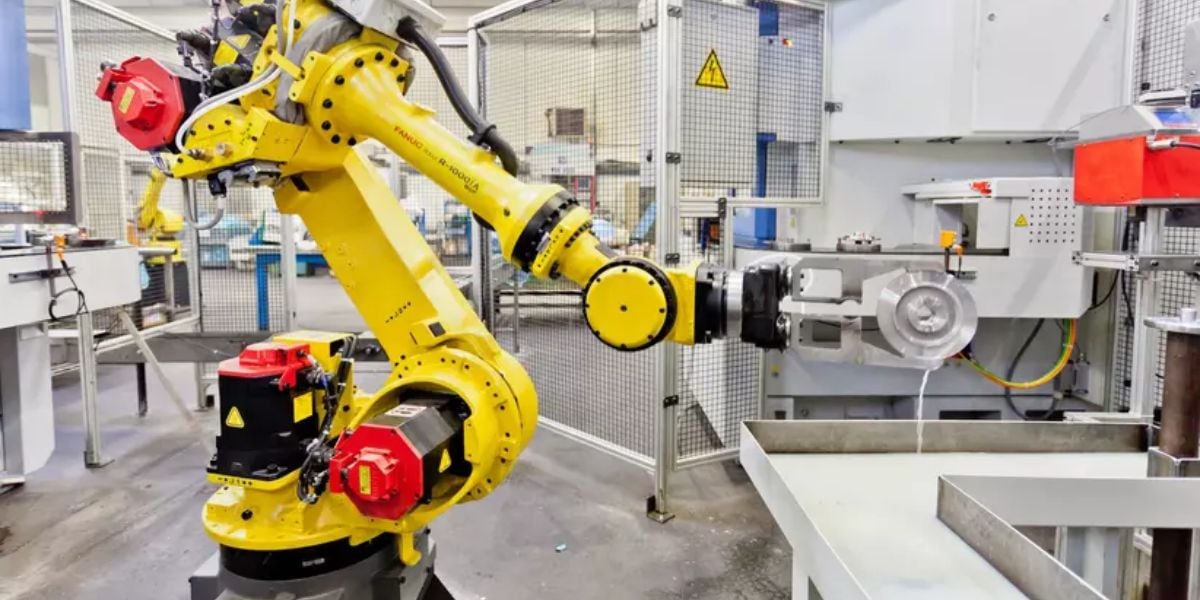
En soudage, le signal peut être une accumulation de pièces en attente devant un poste. En palettisation, il peut s’agir d’une fin de ligne qui oblige à ralentir la production lorsqu’un employé doit s’absenter. En alimentation de machines, des interruptions fréquentes peuvent limiter le temps réellement productif d’un équipement déjà payé.
Chacun de ces constats constitue un point de départ. Il faut ensuite vérifier sa fréquence, son coût et ses causes. Un manque de matière, des plans incomplets ou une mauvaise planification demandent d’abord une réponse adaptée à ces problèmes. Automatiser une opération ne corrige pas automatiquement ce qui l’empêche de recevoir du travail.
Vérifier si le procédé se prête à la robotisation
La répétition d’une tâche est un indice utile, mais elle ne suffit pas. Un projet doit aussi tenir compte de la variabilité des pièces, de leur présentation, des exigences de qualité et du volume disponible. Pour une application de soudage, par exemple, l’accès aux joints et la stabilité du positionnement influencent directement la solution à concevoir.
Un atelier qui fabrique plusieurs modèles peut avoir un potentiel intéressant si certaines familles partagent des caractéristiques et si les changements de production sont organisés. À l’inverse, une pièce produite en grande quantité peut poser des difficultés si ses dimensions varient trop ou si son approvisionnement est irrégulier.
L’analyse doit donc porter sur le procédé complet : préparation, chargement, opération, déchargement et contrôle. Cette vue permet de comparer une solution robotisée avec des améliorations plus simples, ou de prévoir les changements nécessaires avant son implantation.
Faire un premier essai qui répond à une vraie question
Une entreprise hésitante n’a pas nécessairement besoin de définir immédiatement une cellule complète. Elle peut commencer par une validation ciblée : confirmer l’accessibilité d’une soudure, tester la prise d’une pièce ou vérifier qu’une inspection détecte les défauts recherchés dans des conditions représentatives.
L’essai gagne à inclure les variations qui existent réellement dans l’usine. Une démonstration sur une seule pièce idéale répond à moins de questions qu’une série d’essais intégrant plusieurs formats, états de surface ou tolérances. Le résultat attendu doit être formulé avant le test pour que chacun sache quelle décision il permettra de prendre.
Imaginons un fabricant de composants métalliques dont les soudeurs consacrent beaucoup de temps à une famille récurrente. Une étude pourrait vérifier si cette famille peut être regroupée, positionnée de manière fiable et soudée avec une qualité acceptable. Cet exemple illustratif montre comment passer d’une impression de potentiel à une décision fondée sur des observations. Il ne constitue pas un cas client ni une promesse de résultat.
Inclure les employés dans la réflexion
Les personnes qui réalisent la tâche savent où les pièces accrochent, quelles variations créent des reprises et quelles interventions exigent le plus d’effort. Les intégrer tôt améliore la compréhension du besoin et aide à anticiper les changements de rôle.
Il faut notamment prévoir qui alimentera la cellule, effectuera les changements de série et interviendra lors d’un arrêt. Une heure libérée par l’automatisation devient utile lorsque l’organisation sait à quelles activités elle sera consacrée. Cette réflexion peut mener à davantage de préparation, de contrôle ou de travail spécialisé, selon les besoins de l’usine.
La discussion gagne ainsi à porter sur les conditions concrètes de travail et sur la capacité de production recherchée. Les équipes peuvent alors contribuer à une solution qu’elles comprennent et qu’elles seront en mesure d’exploiter.
Une première démarche pour passer à l’action
Pour amorcer la réflexion, retenez une opération qui cause des difficultés récurrentes. Mesurez sa situation actuelle, identifiez les variations à maîtriser et définissez un résultat attendu. La cible peut être une augmentation de capacité, une réduction des reprises ou une diminution du temps consacré à une tâche exigeante.
Cette démarche donne un cadre à la décision. Elle peut conduire à robotiser, à préparer d’abord le procédé ou à concentrer les efforts ailleurs. Dans tous les cas, elle remplace une hésitation générale par une compréhension plus précise des possibilités.
Chez Revtech Systèmes, nous accompagnons les entreprises manufacturières dans l’analyse et l’intégration de solutions robotiques adaptées à leur production. Vous avez une opération qui limite votre capacité ou mobilise beaucoup de ressources? Discutons de votre procédé pour identifier les validations utiles à votre projet.