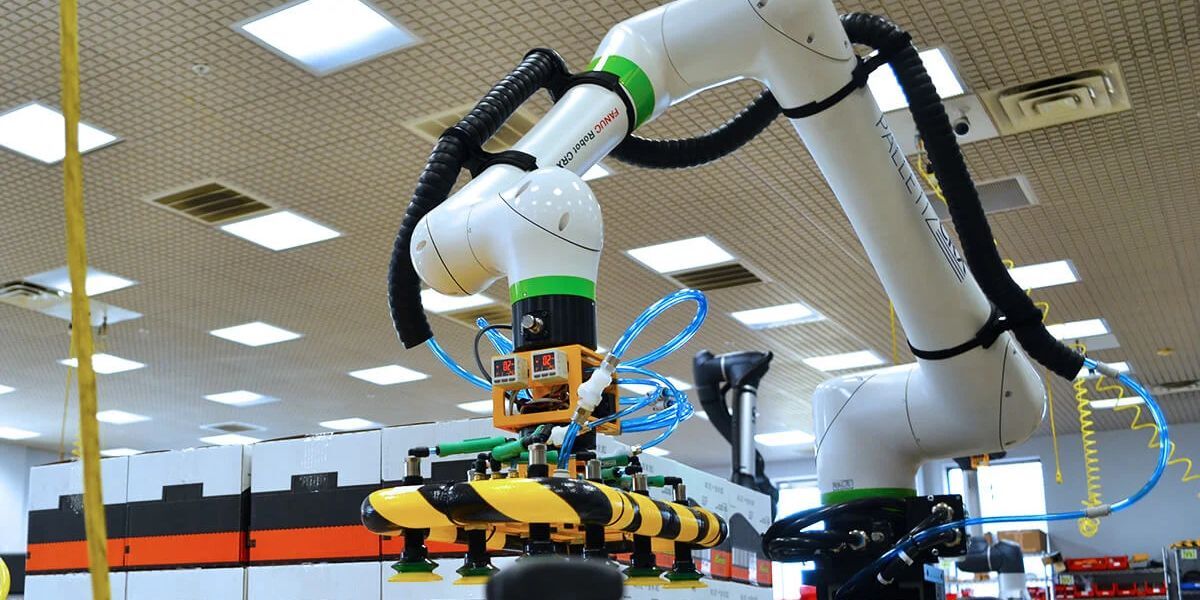
Une cellule robotisée peut réaliser correctement sa tâche sans que l’usine livre davantage de produits. Si les pièces arrivent en retard, si le poste suivant est saturé ou si les changements de série prennent trop de temps, une partie du potentiel reste inutilisée. Pour obtenir un rendement concret, il faut relier la performance du robot à celle de la production.
C’est le deuxième défi de PIVOT 2026 : les entreprises innovent, mais ne captent pas toute la valeur de leurs efforts. Au Québec, 40 % des entreprises innovantes anticipent une hausse de productivité au cours des douze prochains mois, contre 32 % des entreprises non innovantes. En Ontario, ces proportions sont respectivement de 48 % et de 26 %. [1]
Il s’agit de proportions d’entreprises exprimant une prévision. Ces chiffres ne mesurent ni une hausse de productivité de 40 %, ni le rendement attendu d’une cellule robotisée. Pour chaque manufacturier, les gains doivent être définis et validés à partir de sa propre situation.
Définir le résultat qui compte pour l’usine
Le point de départ est le problème d’affaires. L’entreprise veut-elle accepter plus de commandes, réduire ses reprises ou rendre sa production moins dépendante des heures supplémentaires? Chaque objectif appelle une mesure différente.
Si la priorité est la capacité, le nombre de pièces conformes produites par quart peut être plus utile que le temps de cycle du robot seul. Si la priorité est la qualité, il faut suivre les défauts, les reprises et les conditions dans lesquelles ils apparaissent. Pour une opération physiquement exigeante, l’exposition des employés à la tâche peut aussi faire partie des critères.
Retenir deux ou trois indicateurs permet de concentrer l’attention sur les résultats recherchés. Il faut préciser leur mode de calcul, la période de référence et la personne responsable de recueillir les données. Sans ces règles, une comparaison avant et après risque de refléter un changement de méthode plutôt qu’une amélioration réelle.
Établir une référence représentative
Une mesure prise pendant une journée exceptionnelle donne une base fragile. La référence doit couvrir les conditions habituelles : différents modèles, changements de série, pauses, variations d’approvisionnement et interventions courantes.
Pour un poste de soudage, on peut relever les pièces conformes terminées, les heures mobilisées, les reprises et les temps de préparation. En palettisation, les formats, les changements de palettes et les arrêts de fin de ligne font partie de la réalité à documenter. Il faut aussi conserver les informations qui expliquent les chiffres. Une baisse de production causée par une rupture de matière ne décrit pas la capacité technique du poste. En revanche, si cette rupture se produit régulièrement, elle fait partie des conditions qui limiteront les bénéfices de l’automatisation tant qu’elle ne sera pas corrigée.
Suivre le flux autour de la cellule
Accélérer une opération déplace parfois le problème vers l’étape suivante. Un robot peut produire plus vite que le poste de finition. Une cellule de chargement peut manquer de pièces préparées. Un système de vision peut générer plus de vérifications manuelles que prévu si les conditions d’inspection sont mal maîtrisées.
L’analyse du flux sert à identifier ces interactions avant l’investissement. Elle permet de vérifier les capacités en amont et en aval, les espaces tampons et la circulation des pièces. Elle aide aussi à déterminer si le robot traite réellement le goulot qui limite les livraisons.
Prenons un exemple illustratif : une cellule termine 30 composants supplémentaires par quart, mais la finition peut seulement en traiter 10 de plus. L’augmentation immédiatement disponible pour la livraison sera limitée par cette étape et par les autres contraintes du flux. Pour valoriser davantage la cellule, il faudra agir sur la finition ou revoir l’organisation de la production.
Distinguer temps libéré et économies réalisées
Une réduction du temps consacré à une tâche peut créer plusieurs formes de valeur. Elle peut diminuer des heures supplémentaires, éviter un recours à la sous-traitance ou permettre à un employé de prendre en charge d’autres activités. Ces effets ne se traduisent pas tous de la même manière dans les dépenses.
Si la masse salariale reste identique, le temps libéré représente d’abord une capacité disponible. Pour en faire un avantage économique, il faut déterminer comment cette capacité sera utilisée. De même, produire davantage n’apporte un revenu additionnel que si les pièces peuvent être vendues et livrées.
Cette distinction évite de surestimer les gains ou de compter deux fois le même bénéfice. Des heures réaffectées à une nouvelle production et des économies de main-d’œuvre ne peuvent pas être additionnées sans vérifier qu’elles correspondent à des effets distincts.
Prévoir les ressources nécessaires à l’exploitation
La valeur d’un projet dépend aussi des moyens consacrés à son fonctionnement. La préparation des pièces, les gabarits, les consommables, la maintenance, la formation et les interventions doivent être considérés dans l’évaluation.
La période de démarrage mérite une attention particulière. Les équipes apprennent à utiliser la cellule, les paramètres sont stabilisés et les changements de production sont ajustés. Les résultats de cette période doivent être distingués de ceux obtenus lorsque le fonctionnement est stabilisé.
Une revue après le démarrage permet de comparer les résultats à la référence, d’expliquer les écarts et de prioriser les correctifs. Parfois, un ajustement de séquence ou une meilleure préparation des lots apporte davantage qu’une modification complexe de la programmation.
Faire de la mesure un outil de décision
Un tableau de suivi simple peut présenter la cible, le résultat observé, la cause principale d’écart et l’action décidée. Son utilité dépend surtout de la régularité avec laquelle l’équipe s’en sert pour améliorer la production.
Ces données aident ensuite à choisir la suite : ajouter une famille de pièces, augmenter le temps d’utilisation, revoir un poste voisin ou reporter une extension. L’entreprise construit progressivement une preuve interne de ce qui fonctionne dans son environnement.
Vous souhaitez mieux définir les gains attendus d’un projet de soudage, de manutention ou de palettisation? L’équipe de Revtech Systèmes peut analyser votre procédé et intégrer les objectifs de performance à la réflexion technique. Parlons de vos contraintes de production et des résultats que vous voulez pouvoir mesurer.
Source [1] : Conseil de l’innovation du Québec, Rapport PIVOT 2026, De l’incertitude à l’action, défi 2, pages 11 à 16. Les indicateurs et exemples manufacturiers présentés sont des pistes d’application de Revtech.